


为精准把握市场趋势,更好满足客户多元化需求,高效保障产品生产与发运,药材公司普安康药业聚力推进生产工艺升级改造,实现产能、品质、生产效率同步提升,为企业高质量发展注入强劲动能。
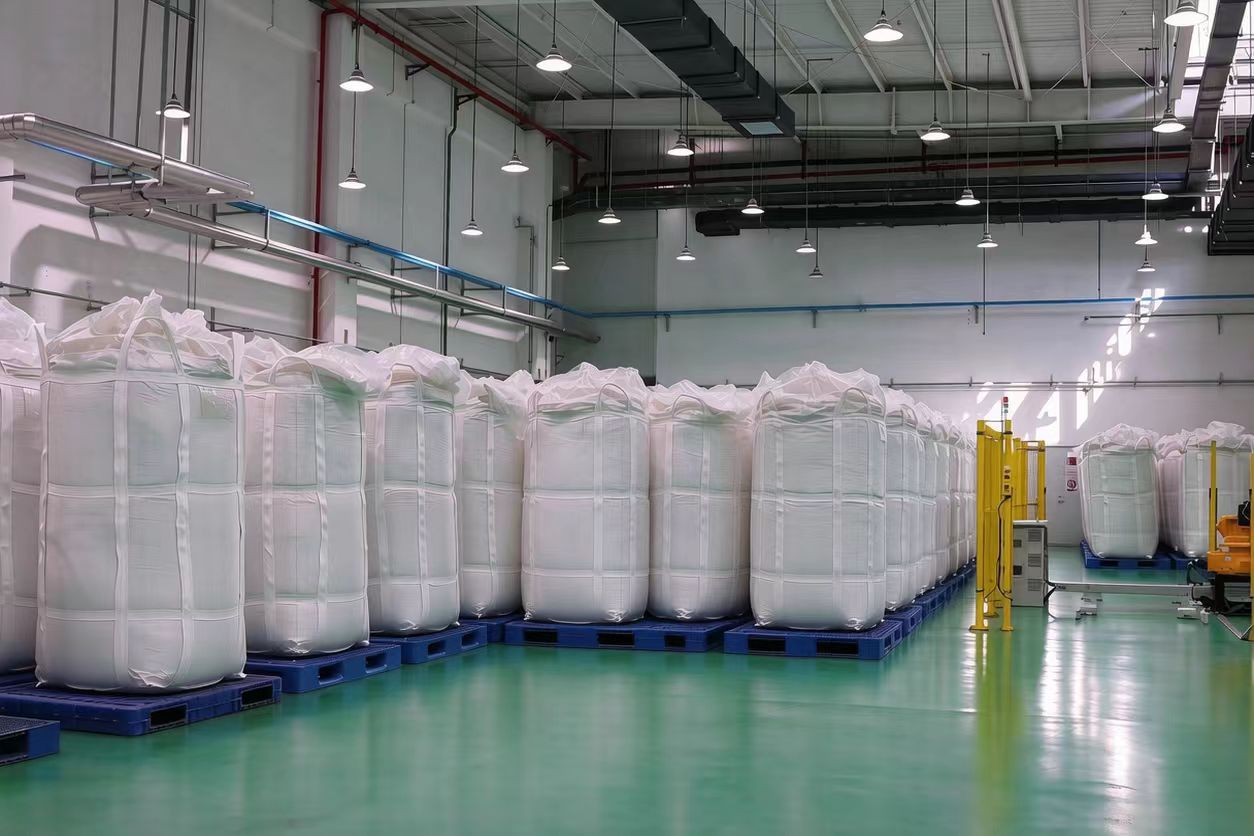
普安康药业党支部充分发挥战斗堡垒作用,以党员骨干为核心组建党员突击队,聚焦市场订单需求攻坚包装工艺优化项目,将原有25公斤小袋包装升级为1.25吨标准吨袋,并同步配套完成生产设备改造。改造落地后,企业大宗订单生产保障能力显著增强,有效减少包装耗材损耗、简化中间转运环节,包装成本明显降低,产线每班产能提升20%,顺利达成节能减耗、降本增效的预期目标。
针对吨袋体积较大,原有“叉车辅助+人工码货”模式难以适配集装箱装运的痛点,企业同步改造装车桥、优化装车作业方案,推行叉车直入集装箱码货新模式。新工艺大幅减少人力投入,单柜装车效率实现跃升,有效压缩发货周期,进一步筑牢现场安全生产防线。
本次生产发货全流程技改升级,保障大额订单按期交付,高品质、高效率的服务赢得客户充分肯定。下一步,药材公司将持续锚定提质、增效、降本核心目标,稳步推进工艺优化、设备迭代和流程再造,不断夯实产品竞争力,提升市场服务水平,以实干担当推动企业高质量发展。
 地址: 甘肃省兰州市城关区雁兴路21号
 甘公网安备 62010202000519号
